試作から数10万個まで、切削の小回りを利かせます!
切削だから、寸法が自由!

TEL 06-6791-1774
リピートに自信があります! すべてをデータベース化


|
六角ナット 寸切ボルト 精密挽物 複合加工 試作から数10万個まで、切削の小回りを利かせます! 切削だから、寸法が自由! |
|
|
|
株式会社 南製作所 TEL 06-6791-1774 |
||
| 新規立ち上げが得意です! NC,一人で7年で1400件 リピートに自信があります! すべてをデータベース化 |
|
||
|
|||
|
|||
|
|||
トップ ページ > 技術情報 > 球体の加工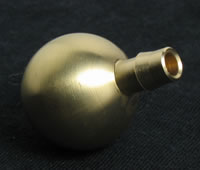
球体の加工も自信を持つ技術のひとつです。得意の三角関数・パソコンを利用して正確な座標を求め、適切な切削条件と、さまざまな工夫により、正確に作り上げていきます。そのうちの2点をご紹介します。
球体の加工① 柄付球
小社の提案から生まれた品物です 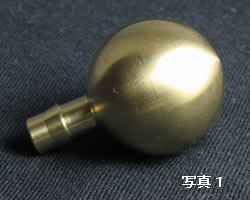
左の写真1は、メッキの電極で、球に柄がついたものです。柄にはリード線が入る穴が開いており、柄の外側には、線を覆うホースの抜け止めの突起がついています。球の直径は24.8mmです。
この品物の特徴は、滑らかで正確な球であることと、穴の開いた柄があることです。この穴があって突起のある柄が、この品物の仕上げを難しくしています。 (この球の場合、直径の誤差は0.05mm以下に抑えています。ユーザーの要求は0.1mm) もともとユーザーさんは、こんなものは作れないと思ってられていて、球と柄を別々に作り、後からロウ付けしてほしいという要望でした。以前からこのユーザーさんには、雌ねじのついた球を頻繁に納めていましたので(この場合は、ねじやといで球を支えて仕上げます)、同じように考えられたようです。 しかし、作業工程を検討する中で、気づきました。一見つかみにくい突起ですが、これががあるからこそ、2次加工が容易にできるのではないかということです。柄がただの棒の場合は、チャックに密着しにくく、かえって仕上げの際にずれやすいのではないか。 そこで、一体もので加工できるとおもわれること、そのほうがずっと簡単に安くできることを伝えました。試作をしてみると、とても正確な球ができました。ねじやといの場合よりも格段正確でした。こうしてこの品物が生まれました。 丸棒から加工しますので、球側が切り落とし側になり、滑らかにするためには、2次加工が必要になってきます。ところが、上で書いたように、このままでは2次加工のチャッキングができません。そのため、専用のやといを作り、それを用いて仕上げます。 以下、加工を順に説明します。 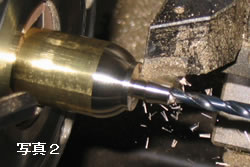
1次加工
まず、25mmの棒材の外形切削と穴あけをします。このNC旋盤(BND34T3 )はB軸を持ち、外径切削とドリリングの同時切削ができます。外径は2段階で挽き、2回目では球面の仕上げ(右半分)もします。 切削油は使いません。 乾式加工で同時加工をすると、熱が発生しやすいですが、切削条件を調節すると共に、細かく寸法を管理して解決しています。 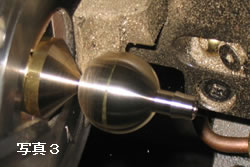
球の切り落とし側は、後引きの刃で削りますが、既存の刃のノーズRが小さいため、なかなかきれいにはできません。また、切り落としのチョボもできるため、球の左半分は、後からの仕上げに残します。後引きも2段階で削っています。仕上げ代は0.2mm程度です。
あまり仕上がりを問題にされないのであれば、1次加工で完成できます。 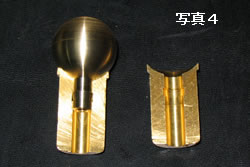
2次加工を行う際のやといです。写真3の右半分にぴったり合う型をつくり、それを中央で2つに割ります。 球の柄に突起があるため、はめ込むと、ぴったりとくっつきずれません。左側が、はめ込んだ状態です。
柄の部分の仕上げ寸法を正確にしないと、後でビビリなどの問題が発生します。 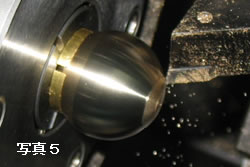
写真4のやといではさみ、チャッキングします。柄に穴があり、穴の公差が指定されているため、チャック圧をあげることができません。上げると穴が小さくなります。また、やといとワークがしっくりいってないと、ビビリます。微妙な調節が必要です。
仕上げ面のつなぎ目は、0.01mm以下でもずれると、はっきり分かりますので、微妙にずらした曲率で徐々につなぐようにします。 仕上げのつなぎ目が、球の左のほうで見えます。真鍮はさびにくい金属ですが、酸化するのか、切削直後としばらく置いたものでは色が異なります。しかし、すぐに同じ色に追いつき、つなぎ目が分からなくなります。 球体の加工② ローラー
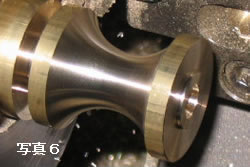
左の写真6 は、ローラーです。左右対称の回転体です。外形は丸32で、中央に、R15の溝があります。溝のもっと深いところで15φです。
Rの両端側は、結構角度があるため、特殊な刃を使わなければ、通常はきれいに仕上がりません。 しかし、正確な座標計算と、切削条件で、既存の刃2枚(外引き、後引き)で、正確に美しく切削できます。既存の刃のため、段取り換えの手間がかからなくなります。 また、仕上げが必要ないため、時間短縮ができ、加工賃を節約できます。 (製品の写真がないため、切削中の写真です) 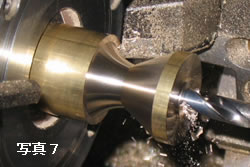
2つの刃がRのちょうど真ん中でつなげられれば、座標計算は簡単ですが、外引きの刃の刃先角が30°あるため、中心より数mm左側にずれたところからしかRに届きません。
写真7は、つなぎ目の地点まで直線で削り、そこから15Rで削っているところです。送りを調節して、仕上げも兼ねています。また、外周に達する部分では角度をゆるくし、ごく小さい面取りをしています。 写真右側にドリルが写っていますが、同時加工のドリルです。 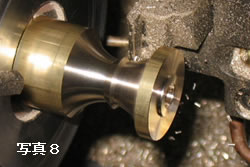
次いで、後引きの刃で右側のRを削ります。後引きの刃は、深く削れない刃ですが、あらかじめ外引きで挽いているため、負担なく、きれいに削れます。
つなぎ目の前後で、微妙にRをずらせて、つなぎ目が分からないようにします。差の小さいテーパー切削を重ねる要領です。 そうすると、写真6のようにきれいにつながります。 既存の刃を使っているため、オフセットはいつも注意していますので、正確な15Rになっています。確認のため、丸30の丸材を当ててみますが、ぴったりです。 写真6は、曲面切削後、切り落とし側の段を削っているところです。 その他の球面の加工
RとRをつなぐ加工も得意としています。例えば、化粧ボルトの頭の端面が大きいRで、側面との角の部分が別の小さいRになっている場合などです。この場合は、一見難しそうですが、図形を書いてみると、簡単な1次方程式で正確な座標が求められます。
座標が求まれば、刃先補正は自作のソフトで簡単に補正でき、正確な切削ができます。 すべてできるわけではありませんが、その都度、数学の入試問題に挑戦するつもりで、頑張って解いています。 |
<職人である社長が自ら作っているサイトです。>
お見積もりが遅れ、大変ご迷惑をかけています。 ◆工夫することが大好きです。 ◆パソコンの積極利用で効率よく加工 技術支援 ◆品質管理 ◆設備 ◆製作品集 ◆会社案内 ◆お取引について
◆真鍮は環境に優しい ◆自衛隊の潜水艦の魚雷発射管の部品を10年以上作り続けています。 ◆新幹線の化粧ボルトも作っています。 ◆六角穴加工開発物語 ◆データベース開発物語 |